




Czycienkie-odkształcenie ścian, szybkie zużycie narzędzia, Lubpowtarzane konfiguracjespowalnia obróbkę części samolotów? Różne materiały i struktury części mogą sprawić, że problemy te będą jeszcze trudniejsze do kontrolowania.
Kluczem jest dopasowanie geometrii i materiału części do odpowiedniego procesu obróbki i maszyny CNC. To, co działa w przypadku aluminiowego żebra skrzydła, może nie działać w przypadku tytanowej części podwozia.
Ten przewodnik pomoże Ci zrozumieć główne procesy obróbki CNC, typowe wyzwania i sposób wyboru odpowiedniej maszyny do części samolotu.

Typowe materiały do obróbki CNC Części samolotów
Materiał, który obrabiasz, ma bezpośredni wpływ na prędkość skrawania, trwałość narzędzia, kontrolę temperatury i potrzebną maszynę CNC. Powszechnie używane części samolotówaluminium, tytan, stopy na bazie niklu-, Istale-o wysokiej wytrzymałości, z których każdy niesie ze sobą inne wyzwania związane z obróbką.
|
Tworzywo |
Typowe części samolotów |
Główne wyzwanie związane z obróbką |
Co ma znaczenie w maszynie |
|
Stopy aluminium (7075, 7050, 2024) |
Żebra skrzydeł, wręgi, grodzie |
Wysokie usuwanie materiału,-deformacja cienkich ścian |
Prędkość wrzeciona, odprowadzanie wiórów |
|
Stopy tytanu (Ti-6Al-4V) |
Części konstrukcyjne, podwozie |
Ciepło w strefie skrawania, zużycie narzędzia |
Sztywność, chłodzenie, stabilne cięcie |
|
Nadstopy-na bazie niklu (Inconel) |
Elementy silnika |
Wysoka odporność na cięcie i wysoką temperaturę |
Trwałość narzędzia, stabilność skrawania, odprowadzanie ciepła |
|
Stale-o wysokiej wytrzymałości |
Podwozie, mocno obciążone części |
Wysoka siła cięcia |
Sztywność maszyny, moment obrotowy wrzeciona, oprzyrządowanie |
Stopy aluminium
Stopy aluminium, takie jak7075, 7050 i 2024są szeroko stosowane do żeber skrzydeł, ram, grodzi i innych części konstrukcyjnych. Podczas obróbki tych części często usuwa się dużą ilość materiału z litego kęsa. Ważna jest duża szybkość usuwania materiału i skuteczne odprowadzanie wiórów, natomiast cienkie ścianki wymagają starannej kontroli w celu ograniczenia odkształceń.
Stopy tytanu
Stopy tytanu, takie jakTi-6Al-4Vsą powszechne w elementach konstrukcyjnych i podwoziach. Niska przewodność cieplna utrzymuje więcej ciepła w pobliżu strefy skrawania, co może przyspieszyć zużycie narzędzia. Aby utrzymać stałą obróbkę, potrzebne są stabilne warunki skrawania, wystarczająca sztywność maszyny i odpowiednie chłodzenie.
Nadstopy-na bazie niklu
Stopy na bazie niklu-, takie jakInconelczęsto występują w elementach silników lotniczych narażonych na działanie wysokich temperatur. Wysoka odporność na skrawanie i wytwarzanie ciepła sprawiają, że są trudne w obróbce. Żywotność narzędzia, stabilność skrawania i zarządzanie ciepłem stają się kluczowymi kwestiami.
Stale-o wysokiej wytrzymałości
Stale-o wysokiej wytrzymałości są powszechnie stosowane do produkcji podwozi i innych mocno obciążonych elementów. W porównaniu z aluminium wymagają większej siły skrawania i stawiają wyższe wymagania dotyczące sztywności maszyny, momentu obrotowego wrzeciona, oprzyrządowania i stabilności procesu.
Procesy obróbki CNC części samolotów
Sposób obróbki części samolotu zależy głównie od jejgeometria, obróbka powierzchni, Itworzywo. Żebro skrzydła może wymagać ciężkiej obróbki zgrubnej, a następnie wykończenia-cienkich ścian, natomiast element silnika może wymagać wykończenia kilku powierzchni w jednym ustawieniu.
|
Część samolotu |
Główny proces obróbki |
Typowe skupienie na obróbce |
|
Żebra skrzydeł i grodzie |
Frezowanie / obróbka 5-osiowa |
Wysoka wydajność usuwania materiału, głębokie kieszenie, cienkie ścianki |
|
Ramy i wsporniki |
Frezowanie / wiercenie |
Kieszenie, dziury, wiele twarzy |
|
Obudowy silników |
Obróbka / frezowanie 5-osiowa |
Złożone powierzchnie, otwory, elementy wielo-ścianowe |
|
Wirniki i łopatki |
Obróbka 5-osiowa |
Zakrzywione powierzchnie, utrudniony dostęp narzędzi |
|
Wały i osie |
Toczenie / toczenie-frezowanie |
OD/ID, rowki, otwory, elementy frezowane |
|
Części podwozia |
Toczenie / frezowanie |
Ciężkie cięcie, otwory,-elementy wielostronne |
Części konstrukcyjne: obróbka zgrubna i cienka-wykończenie ścian
W przypadku aluminiowych żeber skrzydeł, ram i grodzi obróbka zwykle rozpoczyna się od agresywnej obróbki zgrubnej w celu usunięcia dużej części kęsa. W miarę jak kieszenie stają się głębsze, a ściany cieńsze, należy zmniejszać siły skrawania podczas półwykańczania i wykańczania-, aby kontrolować odkształcenia.
Co to oznacza dla Twojego procesu:
- Celem obróbki zgrubnej jest szybkość usuwania materiału i odprowadzanie wiórów
- Celem półwykończeń i wykańczania- jest niska siła skrawania i stabilne ściany
- Strategia musi się zmieniać w miarę zmniejszania się grubości ściany, a nie pozostać niezmienna przez całą część
Złożone części: zmniejsz liczbę konfiguracji dzięki obróbce 5-osiowej
Obudowy silników, wirniki, łopatki i złożone części konstrukcyjne często mają elementy na kilku powierzchniach lub pod różnymi kątami. ZObróbka 5-osiowa, możesz uzyskać więcej tych funkcji w jednym ustawieniu, zamiast wielokrotnie mocować część. Jest to szczególnie przydatne, gdy ważne jest utrzymanie zależności pozycyjnej pomiędzy elementami obrabianymi.
Części obrotowe: połącz toczenie i frezowanie
W przypadku wałów, osi, tulei i niektórych elementów podwozia, obracanie uchwytów uwzględnia główne cechy obrotowe. Gdy ta sama część wymaga również otworów, spłaszczeń, szczelin lub elementów kątowych,toczenie-obróbka frezarskamoże wykonać wiele operacji w jednej konfiguracji i ograniczyć dodatkową obsługę.
Obróbka otworów: Zachowaj najważniejsze funkcje w tej samej konfiguracji
Konstrukcje skrzydeł, obudowy i elementy podwozia mogą zawierać otwory montażowe, precyzyjne otwory i elementy gwintowane. Gdzie to możliwe,wiercenie, wytaczanie, rozwiercanie i gwintowanie powinno być zintegrowane z głównym zestawem obróbczymw celu ograniczenia zmiany położenia i nagromadzonych błędów konfiguracji.
Kluczowe wyzwania w obróbce CNC części samolotów
Części samolotów mogą łączyć w jednym komponencie cienkie ścianki, głębokie wgłębienia, złożone powierzchnie i--trudne w obróbce materiały. Dla Ciebie prawdziwym wyzwaniem nie jest samo osiągnięcie wymaganych wymiarów,-ale wręcz przeciwnieutrzymanie stabilnego procesu obróbkigdy część staje się cieńsza, mniej sztywna lub trudniejsza do cięcia.

Cienka-deformacja ściany
Żebra skrzydeł, ramy i grodzie często tracą większość swojego pierwotnego materiału podczas obróbki. W miarę usuwania materiału pozostała struktura staje się mniej sztywna i bardziej wrażliwa na siły tnące i zaciskające.
Aby kontrolować deformację, należy wziąć pod uwagę cztery rzeczy:
- Sekwencja obróbki
- Zrównoważone usuwanie materiału
- Ciśnienie mocowania
- Siły tnące
Strategie obróbki zgrubnej i wykańczającej również powinny się zmieniać, gdy ściana staje się cieńsza.
Wysoka skuteczność usuwania materiału i głębokie kieszenie
Duże aluminiowe części konstrukcyjne często wymagają znacznego usunięcia materiału przed uformowaniem końcowych żeber i cienkich ścian. Wysokie szybkości usuwania mogą skrócić czas cyklu, ale zwiększają również wymagania dotyczące wydajności wrzeciona i odprowadzania wiórów.
Głębokie kieszenie dodają kolejny problem. Dłuższe narzędzia zmniejszają sztywność skrawania i zwiększają ryzyko wibracji. Dlatego Twój proces musiszybkość usuwania pozostałości, zaangażowanie narzędzia, wysięg narzędzia i odprowadzanie wiórówzamiast po prostu naciskać na wyższe parametry skrawania.
Obróbka stopów na bazie tytanu i niklu-
Stopy na bazie tytanu i niklu-wymagają innej strategii niż stopy aluminium. Wysoka temperatura skrawania, duże obciążenie narzędzia i szybkie zużycie narzędzia mogą szybko zmniejszyć stabilność procesu.
W przypadku tych materiałówwysoka prędkość wrzeciona zwykle nie jest głównym priorytetem. Ważniejsze jest to:
- Sztywność maszyny
- Niski-moment obrotowy
- Dostawa chłodziwa
- Stabilne połączenie narzędzia
Kontrolowanie błędów w wielu konfiguracjach
Złożone części silnika i części konstrukcyjne mogą wymagać obróbki z kilku kierunków. Za każdym razem, gdy ponownie mocujesz przedmiot obrabiany, wprowadzasz kolejne przeniesienie punktu odniesienia i kolejne potencjalne źródło błędu pozycjonowania.
Redukcja konfiguracji poprzezObróbka 4-osiowa lub 5-osiowamoże pomóc w utrzymaniu powiązanych funkcji w tym samym układzie współrzędnych obróbki. W przypadku skomplikowanych części samolotów jest to często tak samo ważne, jak deklarowana dokładność pozycjonowania maszyny.
Które maszyny CNC są używane do produkcji części samolotów?
Nie ma jednej maszyny CNC, która pasowałaby do każdej części samolotu. Twój wybór zależy od rozmiaru części, geometrii, materiału, powierzchni obróbczych i ilości materiału, który należy usunąć. W praktyce producenci samolotów często stosują kilka konfiguracji maszyn dla różnych typów podzespołów.
Pionowe centra obróbcze

Pionowe centra obróbczeto praktyczny wybór w przypadku małych i średnich-wsporników, płyt, obudów, osprzętu i elementów konstrukcyjnych. Działają dobrze, gdy do większości obiektów można dotrzeć z jednego lub kilku kierunków.
W przypadku części aluminiowych wrzeciono-o wyższej prędkości może zapewnić wydajną obróbkę zgrubną i wykańczającą. Jeśli obrabiasz elementy z tytanu lub stali, sztywność i moment obrotowy wrzeciona stają się ważniejsze niż sama prędkość.
Najlepsze dla:wsporniki, płyty, obudowy oraz małe i średnie części konstrukcyjne obrabiane w jednym lub kilku kierunkach.
Poziome centra obróbcze

Poziome centra obróbczelepiej nadają się do elementów-o kształcie pudełek i części, które wymagają obróbki z kilku stron, takich jak obudowy i niektóre podwozia lub elementy konstrukcyjne.
Dzięki systemowi stołu obrotowego i palet można ograniczyć ręczne przemieszczanie i obrabiać kilka powierzchni w jednym cyklu. Dzięki temu konsole HMC są przydatne również wtedy, gdy priorytetem jest stabilna produkcja seryjna, a nie pojedyncza złożona część.
Najlepsze dla:części pudełkowe-i wielostronne-w stabilnej produkcji seryjnej.
5-osiowe centra obróbcze

Gdy części samolotu mają złożone kontury, otwory pod kątem, głębokie elementy lub wiele powierzchni obróbczych, a5-osiowe centrum obróbczemoże znacznie uprościć proces.
Możesz obrabiać więcej elementów w jednym ustawieniu i zachować lepszy dostęp do trudnych powierzchni. To sprawia, że obróbka 5-osiowa jest szczególnie odpowiednia w przypadku wirników, elementów silnika, złożonych wsporników i części konstrukcyjnych o wysokiej wartości.
Najlepsze dla:wirniki, łopatki, obudowy silnika i wszelkie części, których wymiana zwiększa koszty.
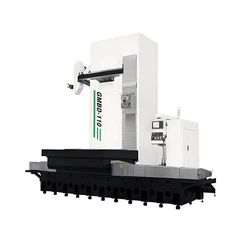
Centra obróbcze bramowe

W przypadku dużych konstrukcji skrzydeł, ram, grodzi i innych ponadgabarytowych elementów samolotów głównymi czynnikami branymi pod uwagę są skok maszyny i sztywność konstrukcji.
A centrum obróbcze bramowezapewnia większą kopertę roboczą potrzebną dla tych części. W zależności od konfiguracji głowice 5-osiowe można zastosować również wtedy, gdy duże elementy wymagają obróbki powierzchni pod kątem lub złożonej.
Najlepsze dla:długie żebra, ramy i przegrody, które przekraczają skok konwencjonalnego centrum obróbczego.
Tokarki CNC i frezarki-toczone

Wały, osie, tuleje i podwozie obrotowe lub elementy silnika są lepiej dopasowaneUrządzenia tokarskie CNC.
Jeśli dana część łączy powierzchnie obrotowe z otworami, szczelinami, spłaszczeniami lub-elementami niecentralnymi, tokarko-frezarka może wykonać więcej operacji bez przenoszenia przedmiotu obrabianego pomiędzy oddzielnymi maszynami. Może to skrócić trasę procesu i ograniczyć powtarzanie ustawiania punktu odniesienia.
Najlepsze dla:wały, osie, tuleje i podwozie obrotowe lub elementy silnika.
Jak wybrać maszynę CNC do części samolotów
Wybór maszyny CNC do części lotniczych powinienzacznij od swojej części,-a nie od specyfikacji maszyny. Przed porównaniem prędkości wrzeciona, skoku lub konfiguracji osi należy zwrócić uwagę na rozmiar części, geometrię, materiał, cechy obróbki i oczekiwaną wielkość produkcji.
Zacznij od rozmiaru części i geometrii
Najpierw sprawdź, czy maszyna jest w stanie obsłużyć cały zakres obróbki, w tym przedmiot obrabiany, uchwyt, długość narzędzia i wymagane podejście narzędzia.
Następnie geometria określa konfigurację osi. Stosunkowo prosty wspornik może wymagać jedynie obróbki 3-osiowej, natomiast część z otworami pod kątem, wieloma powierzchniami lub złożonymi konturami może uzasadniać obróbkę 4- lub 5-osiową. W przypadku dużych żeber, ram i przegród ważniejsze stają się rozmiar stołu, przesuw i prześwit suwnicy.
Dopasuj wydajność maszyny do materiału
Nie oceniaj wrzeciona wyłącznie na podstawie prędkości obrotowej.
W przypadku aluminiowych części konstrukcyjnych charakteryzujących się dużą wydajnością usuwania materiału może być konieczna większa prędkość wrzeciona, wystarczająca moc i skuteczne odprowadzanie wiórów. Podczas obróbki tytanu, stopów niklu lub stali-o wysokiej wytrzymałości coraz ważniejsze stają się sztywność, moment obrotowy przy-niskich prędkościach, dostarczanie chłodziwa i stabilność termiczna.
Twój materiał wpływa zatem nie tylko na parametry cięcia, ale także na konfigurację maszyny, dla której powinieneś nadać priorytet.
Zastanów się nad swoim procesem produkcyjnym
Zapytaj, ilu konfiguracji wymaga Twój bieżący proces. Jeżeli złożona część przemieszcza się pomiędzy kilkoma maszynami lub osprzętem,redukcja ustawień może zapewnić większą wartość niż zwykłe zwiększenie prędkości skrawania.
W przypadku produkcji seryjnej należy również wziąć pod uwagę pojemność narzędzia, wymianę palet, sondowanie, zarządzanie wiórami i opcje automatyzacji. Właściwa maszyna powinna pasować do całego procesu produkcyjnego, a nie do jednej operacji obróbki.
|
Część samolotu |
Główne wymaganie |
Odpowiedni typ maszyny |
|
Żebra / ramy skrzydeł |
Duże usuwanie materiału, cienkie ściany |
5-osiowy / bramowy |
|
Przegrody |
Duży rozmiar, głębokie kieszenie |
Bramowa / 5-osiowa |
|
Wsporniki |
Obróbka wielu-powierzchni |
VMC / 5-osiowy |
|
Obudowy silników |
Złożona geometria, wiele funkcji |
5-osiowy |
|
Elementy podwozia |
Sztywność, ciężkie cięcie |
HMC / Tokarka |
|
Wały / osie |
Elementy obrotowe i frezowane |
Tokarka/frezarka CNC- |
Często zadawane pytania
Jaka maszyna CNC jest najlepsza dla części do samolotów?
+
-
Zacznij od rysunku części, a nie od modelu maszyny. Weź pod uwagę rozmiar części, materiał, powierzchnie obróbki, wymagania dotyczące tolerancji i wielkość produkcji. Mniejsze części konstrukcyjne mogą pasować do VMC, natomiast złożone części o wielu-powierzchniach mogą zyskać na obróbce 5-osiowej. Duże żebra i grodzie zwykle wymagają większej maszyny typu bramowego.
Czy warto zainwestować w 5-osiową maszynę CNC w części do samolotów?
+
-
Zależy to od tego, skąd pochodzą czas i koszty obróbki. Jeśli części wymagają częstego ponownego mocowania, wielu mocowań, elementów kątowych lub kilku maszyn do wykonania, obróbka 5-osiowa może uprościć proces. W przypadku prostszych części, które można już wydajnie produkować w trzech osiach, dodatkowa inwestycja może zapewnić ograniczone korzyści.
Na co należy zwrócić uwagę przy zakupie maszyny CNC do tytanowych części samolotów?
+
-
Nie traktuj prędkości wrzeciona jako pierwszego priorytetu. W przypadku tytanu należy zwrócić większą uwagę na sztywność strukturalną,-moment obrotowy przy niskiej prędkości, dostarczanie chłodziwa, stabilność termiczną i zdolność maszyny do utrzymywania stabilnego skrawania pod obciążeniem. Rzeczywiste warunki części i skrawania powinny określać konfigurację wrzeciona.
Czy potrzebujesz bramowego centrum obróbczego do dużych części konstrukcyjnych samolotów?
+
-
Nie koniecznie. Najpierw sprawdź cały zakres obróbki, w tym część, uchwyt, długość narzędzia i podejście do narzędzia. Maszyna bramowa staje się bardziej praktyczna, gdy długie żebra, ramy lub grodzie przekraczają zakres roboczy konwencjonalnych centrów obróbczych lub wymagają większego prześwitu i wsparcia konstrukcyjnego.
Czy wybrać jedną elastyczną maszynę CNC, czy kilka specjalistycznych maszyn?
+
-
Zależy to od asortymentu produktów i wielkości produkcji. Jeśli często produkujesz różne części samolotów w małych lub średnich partiach, elastyczna-maszyna wieloosiowa może ograniczyć zmiany procesów i dodatkowe konfiguracje. W przypadku stabilnej,-masowej produkcji podobnych części, dedykowane maszyny lub komórka produkcyjna mogą zapewnić lepszą przepustowość i kontrolę kosztów.
Wniosek
W obróbce CNC części samolotów nie chodzi o wybór najbardziej zaawansowanej maszyny. Właściwy wybór zależy od Ciebiegeometria części, materiał, proces obróbki i potrzeby produkcyjne.
Dobrze-dopasowana maszyna CNC może zredukować liczbę konfiguracji, bardziej niezawodnie wykonywać trudne cięcia i utrzymywać stabilną produkcję.
Prześlij nam rysunek części, materiał, wymiary i wielkość produkcji do GreatCNC, a my możemy polecić odpowiednią konfigurację maszyny CNC dla Twojego zastosowania.
