




W dziedzinie nowoczesnej precyzyjnej obróbki młyny końcowe stały się podstawowymi narzędziami do złożonej obróbki powierzchni, produkcji pleśni i cięcia konturu 3D z ich unikalnym projektem łopat łukowych. Niezależnie od tego, czy jest to obróbka ostrzy wirnika w polu lotniczym, czy precyzyjne formowanie urządzeń medycznych, młyny końcowe mogą zaspokoić różnorodne potrzeby z wysoką precyzją i wysoką wydajnością. Jednak w obliczu różnych materiałów, scenariuszy przetwarzania i wymagań procesowych, prawidłowe wybór specyfikacji narzędzi jest nadal wyzwaniem, przed którymi stoi wielu inżynierów i techników.
Ten przewodnik systematycznie analizuje cechy strukturalne, logikę selekcji i praktyczne umiejętności Mills Ball End, pomagając w dokładnym dopasowaniu potrzeb przetwarzania z perspektywy materiału narzędzia, technologii powlekania itp., A jednocześnie dzieląc praktyczne rozwiązania w celu poprawy wykończenia powierzchni i wydłużenia żywotności narzędzi. Niezależnie od tego, czy jesteś nowicjuszem w branży, czy starszym praktykiem poszukującym przełomów procesu, możesz uzyskać z niej kluczową wiedzę i praktyczne rozwiązania.
Podstawowa wiedza na temat młynów końcowych Ball
Co to jest młyn końcowy nosa?
Młyna końcowa to frezowanie z półkulistą końcówką. W przeciwieństwie do frezarów z płaskim dnem, które wycinają krawędzie prawe lub rowki płaskie, młynki końcowe są zaprojektowane do zakrzywionych powierzchni 3D, złożonych konturów i usprawnionych powierzchni przejściowych, osiągając gładsze wyniki obróbki.
Cechy rdzenia młynów końcowych nosa
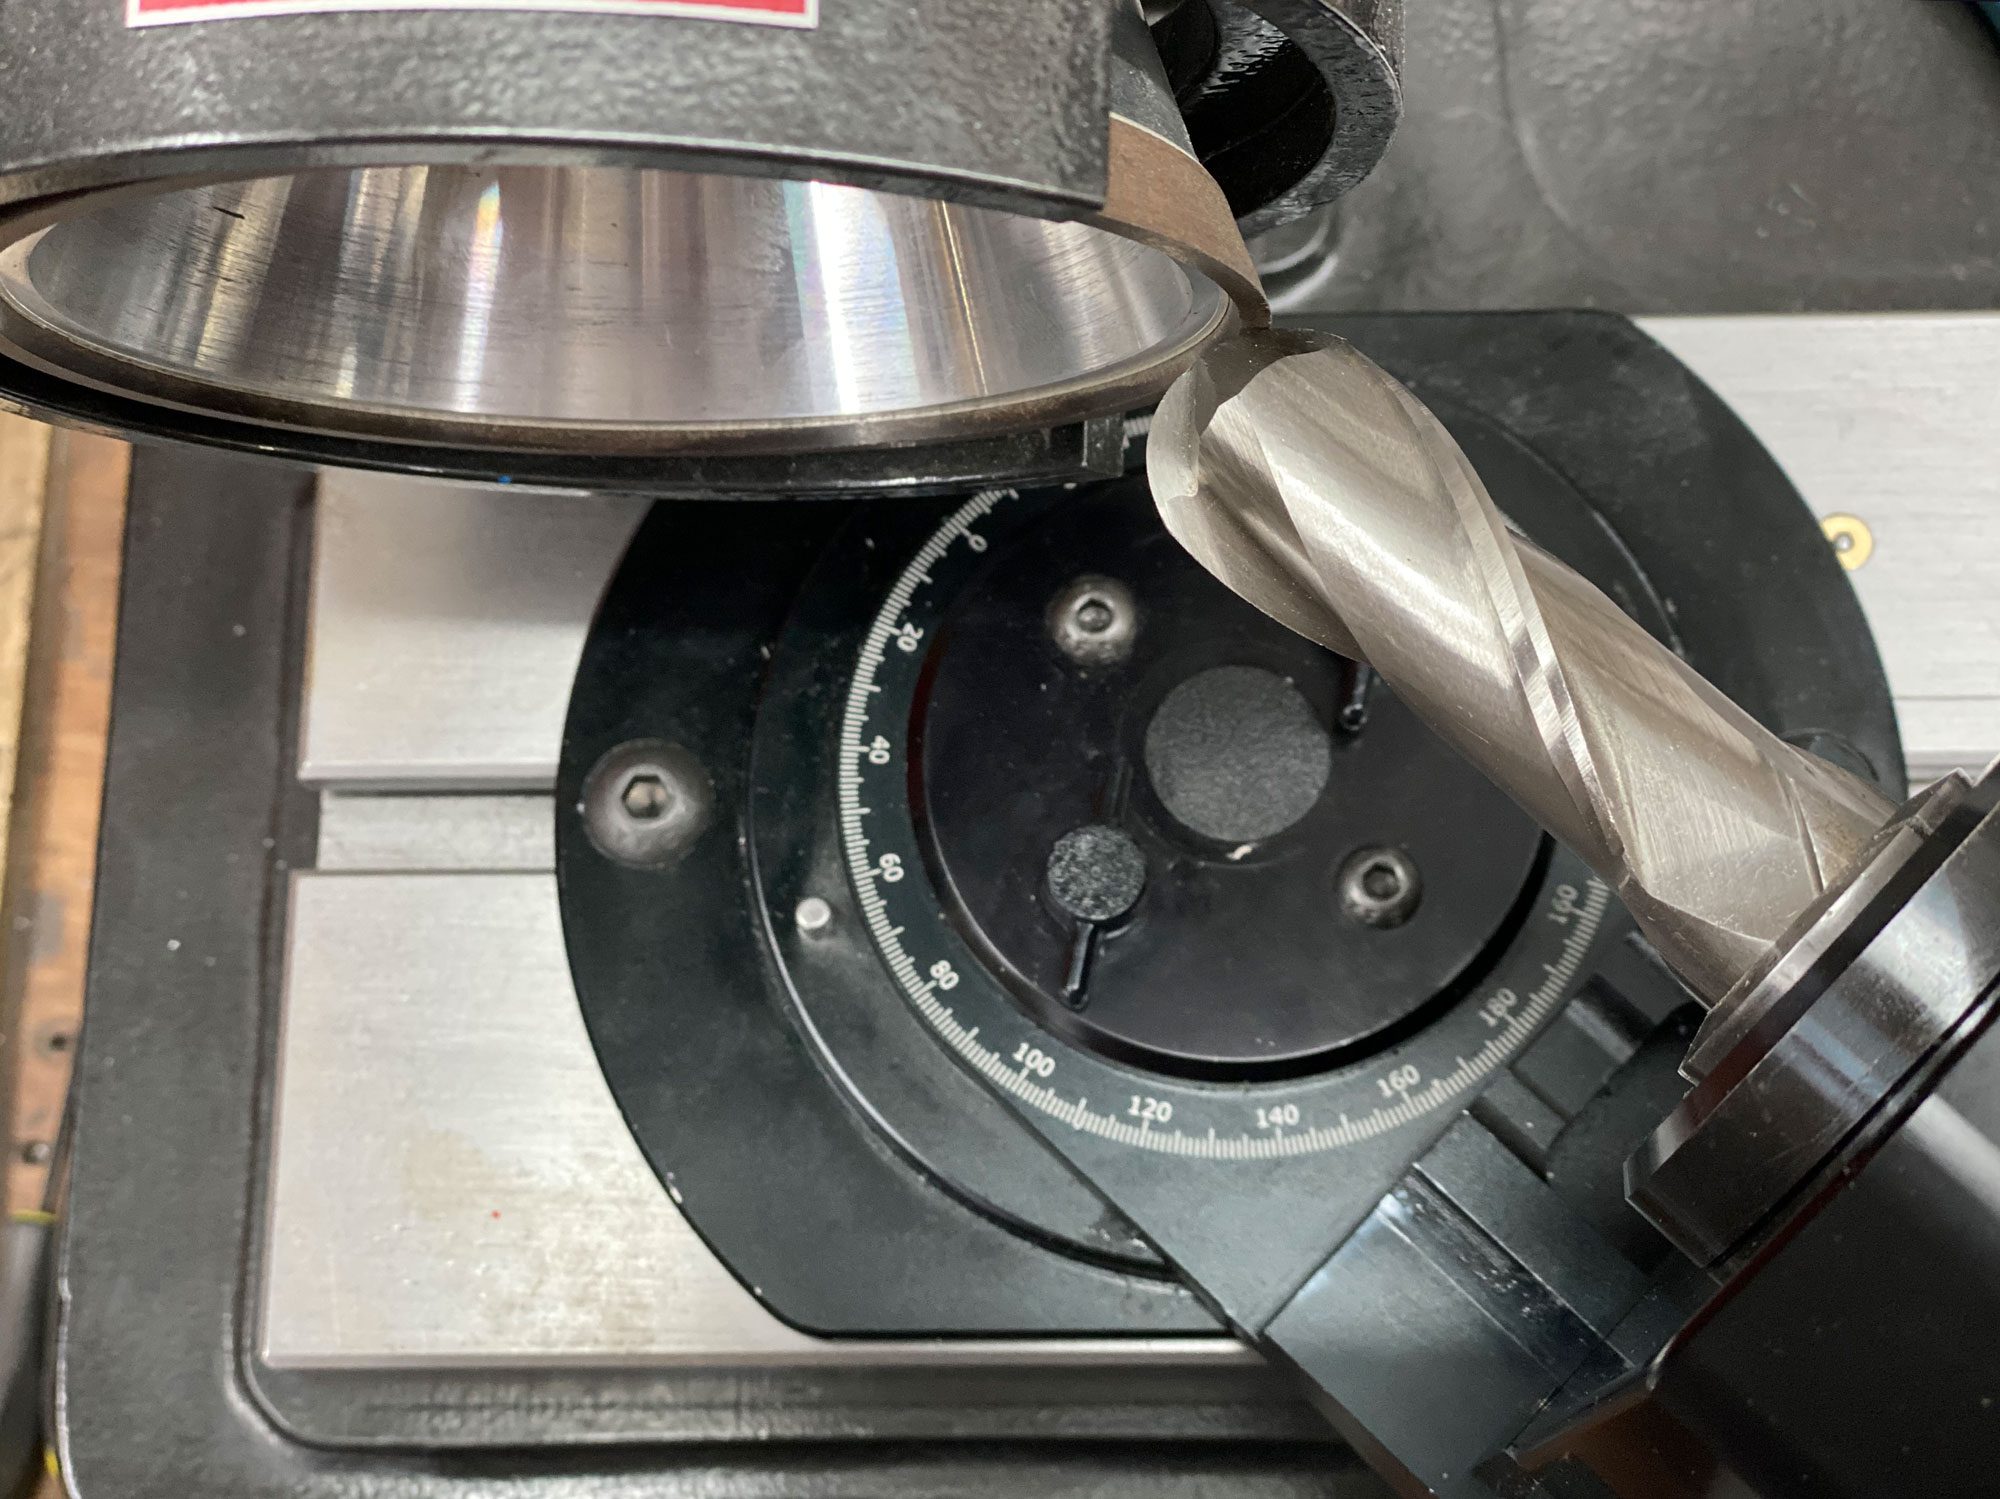
Kształt głowy kulki: krawędź tnąca jest półkulowa, odpowiednia do przetwarzania konturu 3D, co może zmniejszyć wysokość pozostałości i poprawić wykończenie powierzchni.
Projekt wielofunkcyjny: zwykle ma 2 krawędzie, 3 krawędzie, 4 krawędzie i inne różne specyfikacje, wpływające na wydajność cięcia i wydajność usuwania wiórów.
Kompatybilne z różnymi materiałami i powłokami: Wspólne powłoki obejmują TiALN, Altin i DLC, które są używane do zwiększenia odporności na ciepło i zmniejszenia przyklejania chipów narzędziowych, szczególnie podczas przetwarzania stopów ze stali nierdzewnej lub tytanu.
Elastyczne zastosowanie: Można go stosować zarówno do obróbki szorstkiej (duża szybkość zasilacza, duża głębokość cięcia), jak i drobne obróbki (duża prędkość, niewielka głębokość cięcia), a szczególnie nadaje się do złożonej obróbki powierzchniowej i głębokiej wnęki.
Główne elementy konstrukcyjne noża końcowego piłki
Nóż
. głowajest częścią podstawową, która określa jakość obrabianej powierzchni i zdolność do realizacji złożonych kształtów. Jego promień filetu (wartość R) jest zwykle równy promieniu narzędzia, ale istnieją również asymetryczne projekty.
Liczba ostrzy
Forki końcowe piłki są powszechnie projektowane z 2, 4 lub nawet 6 ostrzy. Liczba ostrzy wpływa na usuwanie, prędkość cięcia i jakość powierzchni. 2- Nożyczki końcowe kulki mają mocne możliwości usuwania wiórów i są odpowiednie do miękkich materiałów, takich jak aluminium; 4- Rajki końcowe kulki są odpowiednie do wykończenia części stalowych.
Kąt helisy
Zasadniczo wynosi od 30 do 45 stopni. Duży kąt helisy jest bardziej odpowiedni do szybkiego przetwarzania, ale sztywność maleje i nadaje się do materiałów miękkich; Mały kąt helisy ma silną sztywność i jest bardziej odpowiedni do twardych materiałów.
Cholewka
Shank jest podłączony do wrzeciona narzędzi maszynowych. Wysokiej klasy noży w kulkach wykorzystują zintegrowaną trzpień węglika, aby zapewnić dokładność i siłę przy dużych prędkościach.
Powłoki
TiAln, Alcrn itp. Są stosowane w celu poprawy odporności na zużycie i oporności w wysokiej temperaturze. Wybór powłoki należy określić zgodnie z materiałem przetwarzającym.
Zastosowanie obszarów nosowych młynów nosowych
Produkcja pleśni

Przemysł, taki jak pleśń wtryskowa, forma odlewana i tłoczenie, nożyce piłki są prawie standardowymi narzędziami do wykończenia wnęki 3D. W szczególności, gdy na powierzchni formy znajduje się wiele filetów i krzywych, płaskie nożyczki nie są kompetentne.
Lotniczych
. Obróbka części strukturalnych samolotów, łopat turbin lub naczyń silnika często obejmuje duże powierzchnie krzywizny. Nożyczki z kulki mogą osiągnąć nieprzerwane cięcie konturów, aby poprawić spójność części i jakość powierzchni.
Urządzenia medyczne
Złożone części swobodnej powierzchni, implanty bioder i kolan muszą używać noży do piłki, aby osiągnąć płynne przejścia.
Przemysł motoryzacyjny
Podczas przetwarzania form silnika i skrzyni biegów nożyce piłki są szeroko stosowane do przetwarzania wnęki, szczególnie w stalach o wysokiej twardości, takim jak H13 i SKD61. Zastosowanie odpowiednich powłok może skutecznie przedłużyć żywotność narzędzia.
Sztuka i rzeźba
Rzeźba drewna, rzeźbienie kamieni, a nawet rzeźby pomocy w biżuterii są często przetwarzane z nożycami mikro kulkami, aby osiągnąć naturalne i gładkie rezultaty.
Wspólne rodzaje krojów końcowych piłki
Forki końcowe kulki są powszechnie stosowane w obróbce CNC, głównie do obróbki złożonych konturów, takich jak trójwymiarowe powierzchnie, wnęki i formy. Konstrukcja końcowa kulki może osiągnąć wieloosiowe cięcie połączeń, zmniejszyć resztki stopniowe i poprawić wykończenie powierzchni. Poniżej znajdują się typowe typy i analiza strukturalna.
Integral Ball End Filling Cutter
Głowica noża i pręt noża zintegrowanego frezarki kulowej są wykonane z tego samego materiału, a wspólnym materiałem jest stal z dużą prędkością (HSS) lub węglika. Jego głowica kulowa jest podzielona na całkowitą półkulową krawędź tnącą, która jest uformowana przez precyzyjną szlifowanie i ma wysoką sztywność i precyzję. Jest szeroko stosowany w produkcji pleśni, wykończeniu części lotniczych itp.
Spawany frez z frez
Głowa (węglika) jest połączona ze stalowym trzonem przez spawanie. Krawędź tnącej kulki można uformować poprzez spawanie wielu ostrzy lub spawanie całości. Jest często stosowany do średniej i zgrubnej obróbki, wstępnego formowania dużych powierzchni obrabiania oraz zadań o stosunkowo niskich wymaganiach precyzyjnych.
Indeksowalne noża do kulki

Na pasku narzędzi instalowane jest indeksowalne ostrze z węglika. Ostrze jest zwykle wielokątne i tworzy sferyczny profil cięcia poprzez określony układ. Ostrze można obrócić lub wymienić po pasywacji. Obudowa wtrysku lub obudowy silnika. Wysoka wydajność i wysoka wydajność kosztów, ale dokładność jest nieco niższa niż w przypadku całkowskiego cięcia.
Micro Ball End Mills
Są narzędziami z odległości od węglików o średnicy zwykle mniejszej niż 3 mm. Koniec piłki jest bardzo precyzyjnym podłożem, a trzon jest smukły, aby pasować do przetwarzania małych struktur. Niektóre projekty mają szyje w celu zwiększenia sztywności. Są one zaprojektowane specjalnie do przetwarzania drobnych części, sprzętu medycznego i mikro. Są prawie niezastąpione podczas przetwarzania powierzchni swobodnych i drobnych wzorów.
Powlekany noża do końca
Powlekane nożyce końcowe są pokryte TiAln, DL, C i innymi powłokami na powierzchni narzędzia, aby zwiększyć oporność w wysokiej temperaturze i smarować i wydłużyć żywotność narzędzia. Ten rodzaj narzędzia jest szczególnie odpowiedni do obróbki trudnych do przycięcia materiałów (stopy tytanowe, stopy w wysokiej temperaturze). Powłoka może zmniejszyć wytwarzanie zbudowanej krawędzi i poprawić wydajność obróbki, ale rodzaj powłoki należy wybrać zgodnie z charakterystyką materiału.
Wielokrotnie krojowy noża na kulę

Multi-Gotowy noża końcowa piłki jest zaprojektowana z wieloma krawędziami cięcia (2- Edge, 4- krawędzi) na korpusie noża w celu poprawy wydajności przetwarzania i pojemności usuwania wiórów. Jest odpowiedni do szorstkiego i drobnego przetwarzania miękkich materiałów, takich jak stop aluminium, ale zbyt wiele krawędzi może prowadzić do niewystarczającej przestrzeni chipów. Liczbę krawędzi i typu rowka należy wybrać zgodnie z materiałem.
Jakie materiały są odpowiednie do noży z piłką?
Stop aluminium i miedź
Stopy aluminium i miedź to stosunkowo miękkie metale nieżelazne odpowiednie do obróbki za pomocą noży. Forki końcowe piłki mogą osiągnąć gładkie powierzchnie tych materiałów, szczególnie w obróbce złożonych zakrzywionych powierzchni lub drobnych detali. Ponieważ materiały te mają niską odporność na cięcie, krawędź łuku noża do piłki może skutecznie zmniejszyć nuty przy jednoczesnym zachowaniu wysokiej wydajności cięcia.
Stal pleśni
Stal pleśni (P20, H13 itp.) Ma wysoką twardość, ale nadal można ją przetwarzać za pomocą noża końcowego kulki, gdy nie jest stwardniany. Nowery końcowe kulki nadają się do wykończenia powierzchni i grawerowanie detali stali pleśni, szczególnie podczas wykonywania form wtryskowych lub form odlewów. Konieczne jest wybór narzędzi do węglików z powłokami opornymi na zużycie i kontrolę parametrów cięcia, aby uniknąć nadmiernego zużycia.
Stalowa stal
Stalowa stal wymaga wyjątkowo wysokiej odporności na narzędzie, a noża końcowa piłki musi być wykonana z super-twardego materiału, aby skutecznie przetworzyć. Zazwyczaj jest stosowany na etapie wykończenia, aby przetworzyć złożoną powierzchnię obrabiarów o wysokiej twardości o niewielkiej głębokości cięcia i niskiej szybkości zasilania, ale należy zachować ostrożność, aby uniknąć odprysków.
Miedź i mosiądz
Miedź i mosiądz mają dobrą plastyczność i niską odporność na cięcie, które są bardzo odpowiednie do przetwarzania narzędzi na końcu kulki. Narzędzia do końca kulki mogą uniknąć problemu przyczepności materiałowej, która może być spowodowana przez narzędzia ostrego kątów, i są szczególnie odpowiednie do zakrzywionego przetwarzania powierzchni precyzyjnych części. Zastosowanie ostrych krawędzi do cięcia i odpowiednie płyny do cięcia może jeszcze bardziej poprawić jakość powierzchni.
Zasada Młyna End Mill w przetwarzaniu CNC
W obróbce CNC młynki kulkowe wykonują trójwymiarową obróbkę konturową na obszarze, obracając krawędzie tnące. Projekt półkulowca głowicy noża umożliwia precyzyjne mielenie złożonych zakrzywionych powierzchni, filetów przejściowych i wnęki. Podczas obróbki wrzeciono napędza narzędzie do obracania się z dużą prędkością, aMaszyna CNC narzędzie Porusza się zgodnie z zaprogramowaną ścieżką pod kontrolą łączenia z wieloma osiami, dzięki czemu łopatka kulowa tworzy ciągły kontakt z przedmiotem obrabianym, a materiał jest usuwany warstwą przez warstwę przez styczny ruch tnące. Charakterystyka geometryczna głowicy kulowej pozwala jej ukończyć zarówno frezowanie płaszczyzny, jak i zakrzywione profilowanie powierzchni przez boczne ostrze. Jest szczególnie odpowiedni do scen o wysokich wymaganiach dotyczących wykończenia powierzchni i dokładności kształtu, takich jak formy i części lotnicze. Parametry cięcia należy zoptymalizować zgodnie z twardością materiału i średnicą narzędzia, aby uniknąć wibracji lub przeciążenia narzędzia, a płyn chłodzący należy zastosować w celu zapewnienia rozpraszania ciepła i wydajności usuwania wiórów.
Jaka jest różnica między młynami końcowymi nosa a innymi młynami końcowymi?
Młynki końcowe nosa w nosie zawierają półkulistą końcówkę do cięcia, dzięki czemu są idealne do obróbki zakrzywionych powierzchni i wyprofilowanych łuków, podczas gdy inne młyny końcowe (płaskie lub narożne) mają płaskie lub lekko zaokrąglone krawędzie, lepiej dopasowane do prostych cięć, kwadratowych ramion i frezaru.
| Funkcja | Młyn końcowy nos | Inne młyny końcowe (płaskie, promieniowanie narożne) |
|---|---|---|
| Kształt końcówki | Półkulowate | Płaski lub mały promień narożny |
| Najlepsze dla | Kontury 3D, zakrzywione powierzchnie, rowki | Płaskie powierzchnie, ostre krawędzie i frezowanie boczne |
| Siła cięcia | Rozproszony, idealny do wykończenia | Skoncentrowany, odpowiedni do zgrubienia/wysokiego MRR |
| Wykończenie powierzchni | Gładkie krzywe (niższe stawki zasilające) | Wysoka dokładność płaskiej (wyższe wskaźniki pasz) |
| Zastosowania | Formy, złożone kształty, grawerowanie | Gniazda, keyway, frezowanie twarzy |
| Ograniczenia | Zero prędkości cięcia w środku (ryzyko zużycia) | Stężenie stresu w ostrych zakątkach |
Jak wybrać odpowiedni młyn końcowy?
● Pierwszy to materiał przetwarzania. Różne materiały wymagają narzędzi różnych narzędzi. Stalowe lub specjalne narzędzia do węglików powlekanych z ostrymi krawędziami tnącymi są odpowiednie do przetwarzania stopu aluminium; Do przetwarzania stali potrzebne są narzędzia z dobrym odpornością na zużycie; a materiały kompozytowe mogą wymagać narzędzi powlekanych diamentami.
● Wybór parametrów geometrycznych jest równie ważny. Średnicę narzędzia należy wybrać zgodnie z rozmiarem funkcji przetwarzania, ogólnie 1. 2-1. 5 -krotnie minimalny promień krzywizny funkcji; Kąt helisy wpływa na stabilność cięcia i efekt usuwania wiórów, zwykle 30-45 jest najlepszy; Długość ostrza powinna być tak krótka, jak to możliwe, aby poprawić sztywność, ale należy zapewnić wystarczającą głębokość przetwarzania. W celu przetwarzania wnęki głębokiej można wybrać długą konstrukcję szyi, ale parametry cięcia należy zmniejszyć.
● Ustawienie parametrów cięcia jest kluczem do maksymalizacji wydajności narzędzia. Rozsądna kombinacja prędkości wrzeciona, szybkości zasilania, głębokości cięcia i szerokości cięcia może osiągnąć wydajne i wysokiej jakości przetwarzanie. Ogólnie rzecz biorąc, szorstkie może przyjąć dużą głębokość cięcia i niewielki krok; Wykończenie nadaje się do małej głębokości cięcia i szybkiego kroku. W przypadku określonych parametrów patrz zalecane wartości producentów narzędzi i dostosuj zgodnie z rzeczywistym efektem przetwarzania.
Wskazówki dotyczące poprawy wyników obróbki i żywotności narzędzi
Wybierz odpowiedni materiał narzędzia
Wybierz pasujący materiał narzędzi zgodnie z charakterystyką materiału przetwarzania. Na przykład cementowany węgiel jest odpowiedni do większości przetwarzania metalu, podczas gdy CBN lub narzędzia diamentowe są bardziej odpowiednie do materiałów o wysokiej twardości. Właściwa ocena może znacznie zmniejszyć zużycie i wydłużyć żywotność narzędzi.
Zoptymalizuj parametry cięcia
I rozsądnie dostosuj prędkość cięcia, szybkość zasilania i głębokość cięcia, aby uniknąć przegrzania narzędzia spowodowane zbyt wysokimi parametrami lub tarciem i zużyciem spowodowanym zbyt niskimi parametrami. Znalezienie najlepszego punktu równowagi poprzez eksperymenty lub symulację oprogramowania może poprawić wydajność obróbki i trwałość narzędzia.
Użyj technologii chłodziwa i smarowania
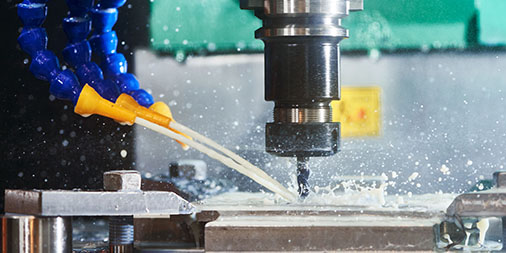
Aby w pełni zastosować płyn chłodzący, aby zmniejszyć temperaturę powierzchni cięcia, zmniejszyć deformację termiczną i przyczepność narzędzi. W przypadku materiałów trudnych do maszyny można zastosować technologię chłodzenia wysokiego ciśnienia lub minimalnego smarowania do skutecznego rozszerzenia żywotności narzędzia i poprawy jakości powierzchni.
Utrzymuj narzędzie ostro i regularnie je utrzymuj
I wyostrz lub wymień pasywne narzędzie na czas, aby uniknąć zwiększonej siły cięcia z powodu zużycia krawędzi. Regularnie sprawdzaj system zacisków narzędzi, aby upewnić się, że jest mocno zaciśnięty, aby zapobiec odpryskiwaniu lub zmniejszeniu dokładności obróbki spowodowanej wibracją.
Używaj rozsądnych ścieżek i strategii obróbki
Aby zoptymalizować ścieżkę narzędzia podczas programowania, zmniejsz puste podróże i ostre zakręty oraz użyj warstwowego cięcia lub zasilania spiralnego, aby rozproszyć obciążenie. Rozsądne strategie mogą zmniejszyć natychmiastowe obciążenie narzędzia i poprawić stabilność przetwarzania i żywotność.
Zmniejsz wibracje i zwiększ sztywność
Tłumij wibracje poprzez zmniejszenie zwisu, używając posiadacza narzędzi do tłuszczenia wibracji lub zwiększając wsparcie przedmiotu. Im wyższa sztywność systemu obróbki, tym bardziej równomiernie stosuje się siła narzędzia, a tym bardziej może uniknąć odprysku krawędzi i nienormalnego zużycia.
Wybierz powłokę zgodnie z narzędziem warunków pracy
Powłoka może zmniejszyć przewodzenie tarcia i ciepła, odpowiednie do szybkiego lub suchego cięcia. Wybór typu powłoki zgodnie z różnymi warunkami przetwarzania może znacznie poprawić odporność na zużycie narzędzia i wydajność cięcia.
Streszczać
Jako podstawowe narzędzie do precyzyjnego obróbki, prawidłowy wybór i użycie młynów końcowych ma kluczowe znaczenie dla jakości i wydajności obróbki. Wraz z ciągłym rozwojem technologii obróbki technologia projektowania i produkcyjnego młynów końcowych również stale się poprawia. Nowe technologie, takie jak obróbka adaptacyjna, dodatkowo rozszerzy granice aplikacji młynów końcowych. Opanowanie podstawowej wiedzy na temat młynów końcowych i elastyczne stosowanie różnych technik obróbki pomoże personelowi inżynieryjnemu i techniczne radzić sobie z coraz bardziej złożonymi wyzwaniami obróbki i stworzyć większą wartość.